Pabrik makanan yang baru saja menyetujui SKU baru biasanya memiliki tiga nomor yang siap: target kantong per menit, dimensi kantong, dan tanggal pemasangan. Angka yang diam-diam menentukan sisa proyek adalah angka keempat, dan angka ini jarang dituliskan — bagaimana produk berperilaku saat meninggalkan timbangan dan jatuh ke dalam tas.
Jika Anda melakukan kesalahan, antrean yang diberi peringkat 80 kantong per menit akan ditetapkan pada 50 hingga 55, dengan giveaway secara diam-diam memakan beberapa gram dari setiap bungkus. Urutan yang mencegah hal ini tidak menarik namun dapat diandalkan: mengkarakterisasi produk, memilih metode pemberian dosis, memilih format kantong, kemudian pengangkutan ukuran, inspeksi dan pengepakan kotak di sekitar stasiun paling lambat dalam rantai. Membeli mesin pengantongan terlebih dahulu dan memasang segala sesuatu di sekitarnya adalah alasan paling umum mengapa lini produk baru gagal mencapai target pengembalian di tahun pertama.
Sistem pemberian dosis hanya akan berfungsi dengan baik jika data produk di baliknya. Sebelum membandingkan model, buatlah lembar produk satu halaman yang menjawab enam pertanyaan:
Dua produk yang tampak identik pada gambar garis dapat memerlukan pengumpan yang sangat berbeda. Campuran sayuran beku mengalir dengan baik dan sesuai dengan kombinasi penimbangan. Aprikot kering menempel, mengolesi segel dan membutuhkan pendekatan yang berbeda. Susu bubuk berperilaku seperti cairan di dalam hopper dan seperti debu di udara, sehingga memerlukan alat pengisi auger ditambah ekstraksi debu, bukan penimbangan.
Kebanyakan lini makanan, baik yang mengemas 30 kantong per menit atau 300 kantong per menit, dapat dipetakan menjadi lima zona. Telusuri produk melalui masing-masing kutipan di atas kertas sebelum Anda melihat kutipan.
Antar zona, tambahkan akumulasi. Lingkaran penyangga konveyor sepanjang dua meter menyerap biaya penyambungan film atau selai selama tiga puluh detik, dan jauh lebih murah dibandingkan menghentikan penimbangan setiap kali pengemas kotak ragu-ragu.
Dosis adalah tempat uang dihasilkan atau hilang. Setiap gram pemberian yang tidak perlu dalam kemasan 250 g, dikalikan dengan 60 kantong per menit dan dua shift, menjadi item baris yang memperkecil perbedaan harga antara dua jenis pengisi.
| Metode | Produk khas | Akurasi kerja | Batasan praktis |
|---|---|---|---|
| Timbangan kombinasi (multihead). | Sayuran beku, kacang-kacangan, makanan ringan, permen, pasta, camilan hewan peliharaan | ±0,5–1,5 g pada dosis 100–500 g | Membutuhkan potongan yang mengalir bebas; bingkai tinggi memerlukan ruang kepala di atas bagger |
| Timbangan linier | Beras, gula, biji-bijian, butiran, kemasan eceran dosis kecil | ±1–2 g, siklus lebih lambat dibandingkan multihead | Output lebih rendah per jalur; akurasi melayang jika umpan tidak merata |
| Pengisi Auger (sekrup). | Tepung, susu bubuk, rempah-rempah, coklat, kopi | ±1–2% dari dosis | Kontrol debu, penumpukan produk di dalam tabung, degassing setelah pengisian |
| Cangkir volumetrik | Garam, gula, beras, kacang-kacangan, butiran yang mengalir bebas | ±2–3% dari dosis | Setiap perubahan dalam kepadatan curah akan menggeser berat kemasan secara langsung |
Jika satu kemasan mencampurkan dua komponen — misalnya kacang-kacangan dan buah kering, atau bungkusan bumbu dengan blok mie — timbangan pencampur dengan saluran umpan terpisah akan menjaga rasio tetap stabil tanpa perlu tempat pengisian kedua.
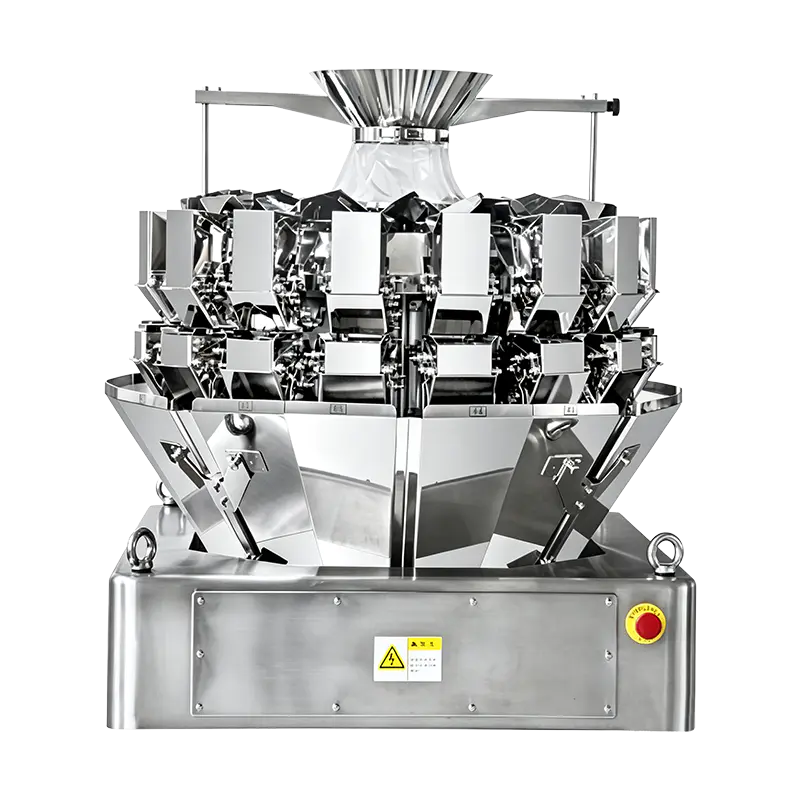 JW-A16 Timbangan Multi-Kepala Mini 16-Kepala Untuk produk berdosis kecil dan mengalir bebas, timbangan 16 kepala ini menyediakan takaran 2–200 g, hingga 180 bungkus/menit, dan hopper pengumpul ganda untuk penimbangan berkecepatan tinggi. Lihat Produk →
Pilihan antara penimbangan kombinasi dan penimbangan linier ditentukan berdasarkan toleransi dosis, integritas potongan, dan waktu siklus, bukan hanya berdasarkan harga; itu perbandingan penimbangan multihead versus linier berjalan melalui trade-off dengan nomor yang berhasil.
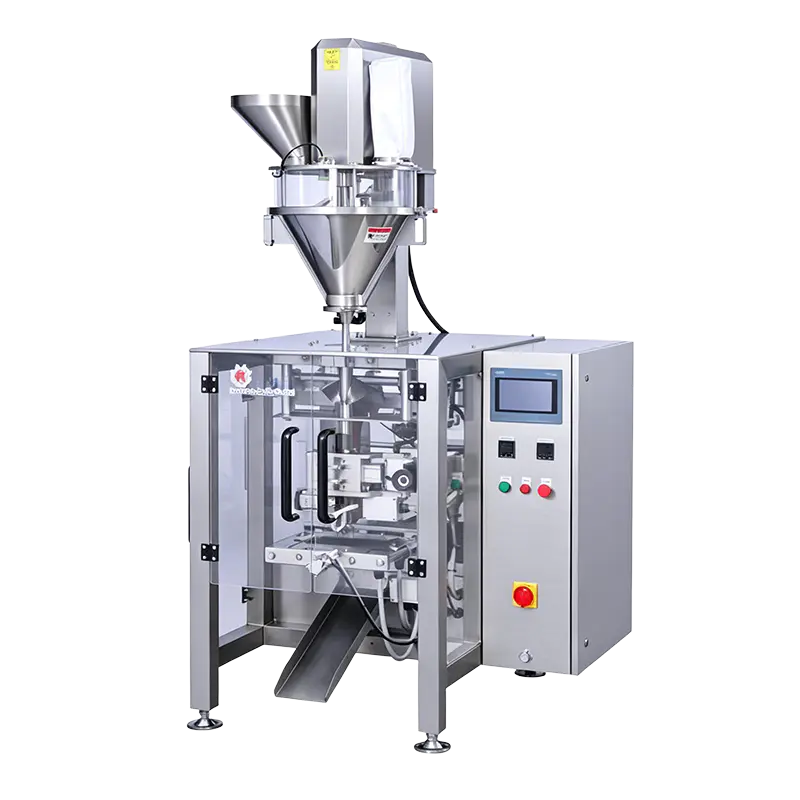
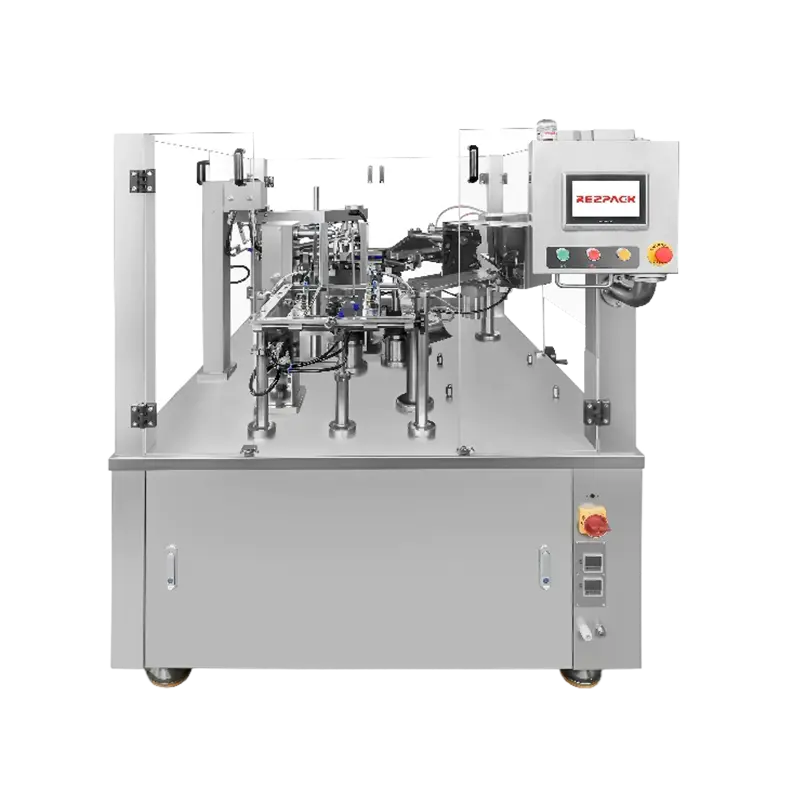
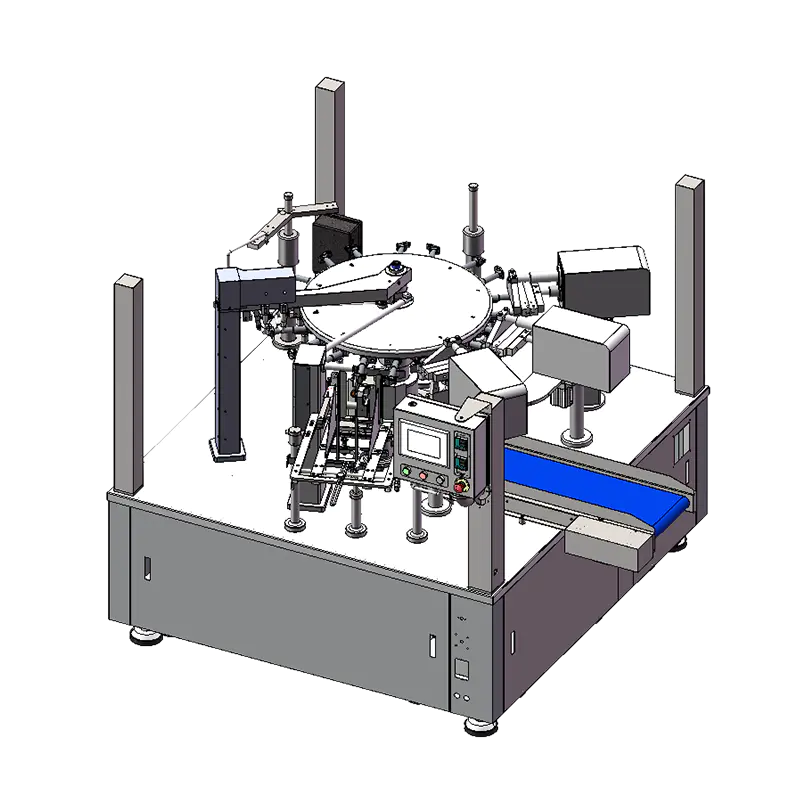
Keputusan inilah yang menentukan penyimpanan film di pabrik, keberadaan rak kemasan, dan rutinitas pemeliharaan. Segel pengisian bentuk vertikal dibuat dari gulungan datar, sehingga biaya film per bungkus lebih rendah dan kecepatan lebih tinggi, namun tas yang sudah jadi adalah bantal atau gusset dengan registrasi pencetakan sederhana dan tanpa fitur penutupan kembali. Mesin kantong yang sudah jadi mengambil tas yang sudah jadi dari majalah, membukanya, mengisi dan menyegelnya, yang memungkinkan alas berdiri, ritsleting, cerat, dan pengisian yang lebih berat, dengan kecepatan lebih rendah dan biaya film lebih tinggi.
Dalam kelompok mana pun, penamaan model biasanya melacak lebar dan struktur tas: kelas kompak sekitar 150 mm untuk kemasan ritel kecil, 180 hingga 230 mm untuk tas berukuran sedang dan sedang, dan 270 mm ke atas untuk pekerjaan berkapasitas besar atau tugas berat. Pilih rentang lebar kantong, struktur film dan dosis, lalu periksa margin kecepatan.
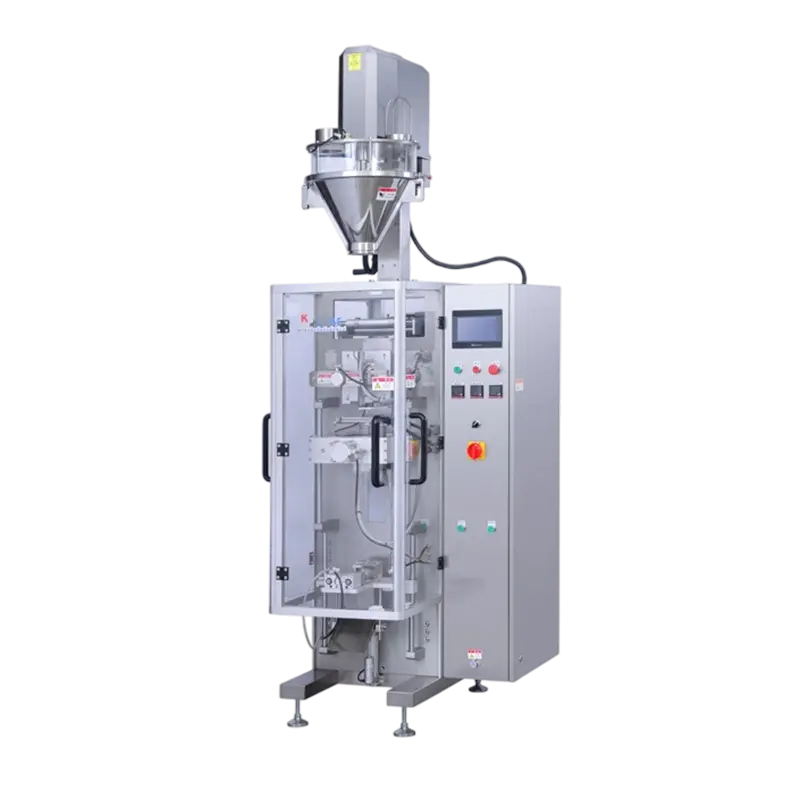
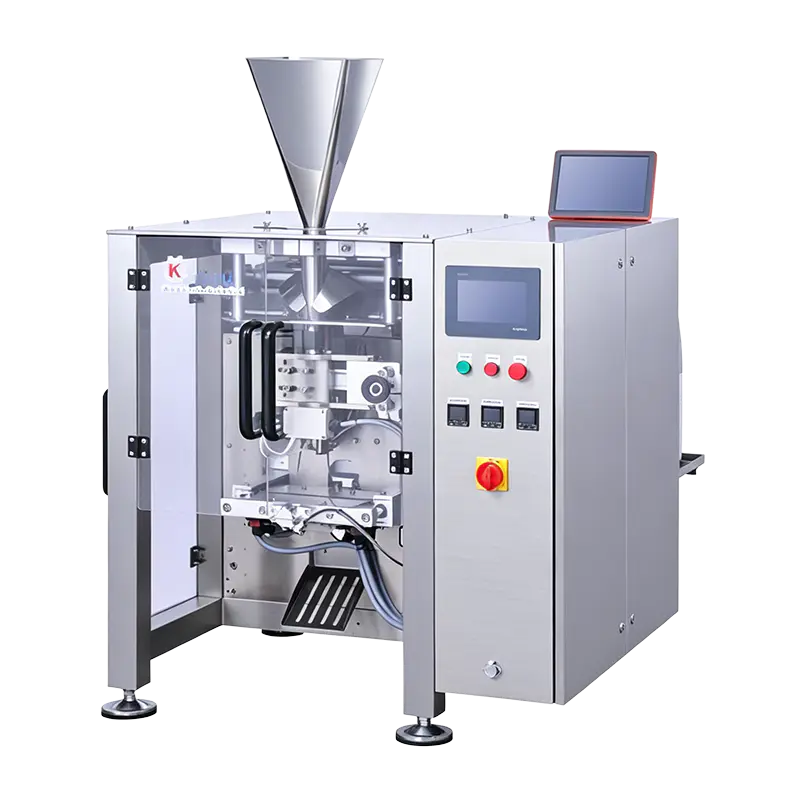 Mesin Pengemas Vertikal Berkecepatan Tinggi KL180H Berbagi lebar kantong 50–150 mm dengan KL180S, ini meningkatkan kecepatan hingga 150 kantong/menit melalui pengontrol gerakan yang ditingkatkan untuk laju saluran yang lebih cepat. Lihat Produk →
Satu detail yang perlu dikonfirmasi lebih awal: apakah kisaran lebar tas mesin benar-benar mencakup SKU peluncuran Anda dan ukuran lebih besar yang direncanakan untuk tahun depan? Kekurangan kapasitas sebelumnya sebesar 20 mm mengubah mesin berusia dua tahun menjadi donor suku cadang.
Perlengkapan inspeksi sering kali menjadi item terakhir yang dikutip dan item pertama yang disalahkan. Ada dua aturan yang menjaganya tetap jujur. Pertama, bukaan detektor logam atau terowongan sinar-X menentukan sensitivitas: bukaan yang lebih besar memungkinkan produk yang lebih besar masuk namun mengurangi ukuran fragmen yang dapat dideteksi, jadi tentukan bukaan pada kemasan tertinggi di lini, bukan pada kemasan rata-rata. Kedua, checkweigher hanya berguna jika perangkat penyortirannya telah terverifikasi — setiap sinyal penyortiran harus menghasilkan penghilangan fisik, yang dikonfirmasi pada saat permulaan dan sekali lagi pada akhir giliran kerja.
Ukuran benda uji umumnya berkisar antara 1,5 hingga 3,0 mm untuk sampel besi, non-besi, dan tahan karat, bergantung pada bukaan dan efek produk. Produk dengan kandungan garam atau kelembapan yang tinggi menimbulkan sinyal yang harus dikompensasi, itulah sebabnya uji coba pabrik dengan produk nyata lebih penting daripada spesifikasi katalog.
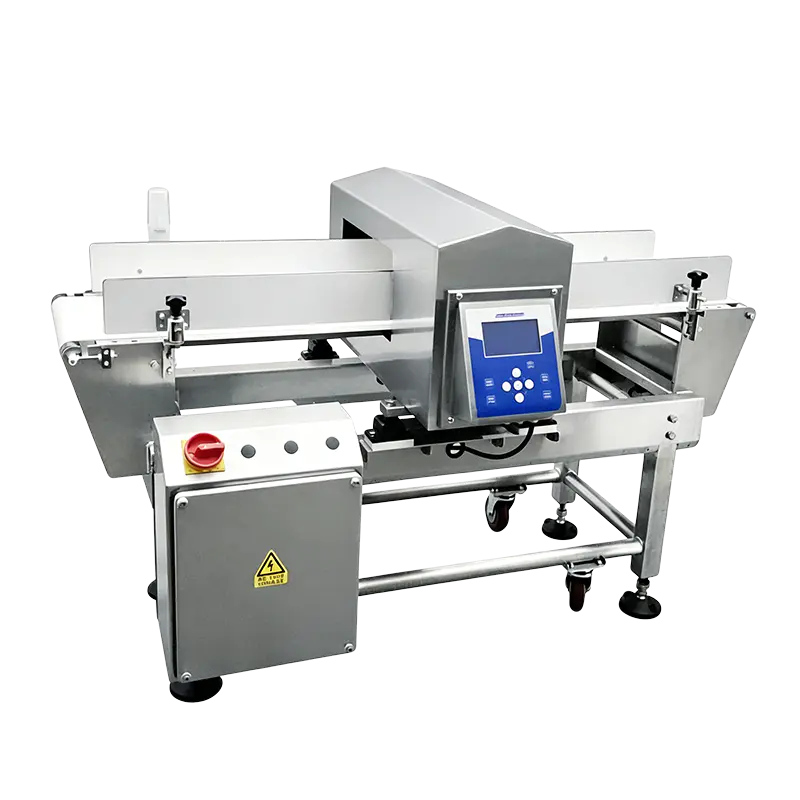 Mesin Deteksi Logam Inline Standar ER3515 Untuk makanan ringan dalam kemasan, obat-obatan dalam kemasan, dan bumbu dalam kemasan, detektor inline ini menawarkan aperture 350×150 mm, 50 memori parameter produk, dan beberapa perangkat penolakan opsional. Lihat Produk →
Untuk tanaman yang mengemas beberapa kategori, itu solusi pengemasan makanan ikhtisar mengelompokkan mesin berdasarkan stasiun sehingga suatu jalur dapat dirakit dalam satu konfigurasi daripada ditambal bersama dari katalog terpisah.
Dua jalur dengan peringkat kecepatan yang sama dapat berbeda berdasarkan jam waktu pembersihan per minggu. Carilah detailnya selama kunjungan pabrik, bukan setelah pemasangan:
Film juga penting. Diameter gulungan 300 mm berarti lebih sedikit sambungan per shift dibandingkan gulungan 200 mm; pada jalur 70 kantong per menit, perbedaan tersebut muncul sebagai peningkatan output harian yang dapat diukur.
Ambil contoh pengemas sayuran beku yang menargetkan 60 kantong eceran per menit dengan berat 250 g, enam kantong per karton. Terapkan kerugian realistis sebesar 10 hingga 15 persen untuk kegagalan segel, sambungan film, penolakan berat, dan penghentian singkat, dan nilai yang dipasang harus sekitar 70 kantong per menit.
| Stasiun | Keluaran yang diperlukan | Tunjangan diterapkan | Peringkat yang dipilih |
|---|---|---|---|
| Timbangan kombinasi | 60 pembuangan/menit | 15% untuk penolakan | 70 dump/menit |
| Mesin pengantongan | 60 kantong/menit | 15% untuk sambungan dan pemberhentian | 70 kantong/menit |
| timbangan periksa | 60 bungkus/menit | Kecepatan sabuk pada pitch 200 mm | Throughput 70 bungkus/menit |
| Pengemas kasus | 10 karton/menit | 20% untuk selai karton | 12 karton/menit |
Perhatikan arah pemberian tunjangan: mereka mendorong setiap stasiun melebihi target penjualan, bukan mencapai target penjualan. Sebuah lini produk yang ditentukan dengan kecepatan tepat 60 kantong per menit akan menghasilkan sekitar 50 produksi, dan tidak ada upaya operator yang dapat memulihkan selisih tersebut.
Pengujian penerimaan adalah saat spesifikasi menjadi kontrak. Daftar periksa singkat dan dapat diverifikasi melindungi kedua belah pihak:
Jalur satu jalur dari elevator pengumpan ke pembuat palet biasanya memiliki panjang 15 hingga 30 meter, ditambah lorong akses setidaknya satu meter per sisi untuk pembersihan dan pemeliharaan. Ruang di atas bagger sama pentingnya dengan luas lantai: timbangan multihead ditambah sistem pengumpannya dapat menambah ketinggian tiga meter.
Ya, dan banyak pabrik makanan melakukan hal tersebut: pemberian makanan secara manual dengan mesin pengantongan terlebih dahulu, penimbangan pada tahun kedua, pemeriksaan pada tahun ketiga, dan pengepakan kotak terakhir. Yang penting adalah bahwa stasiun-stasiun di masa depan diperbolehkan untuk memasang rangka, rencana kelistrikan, dan ketinggian konveyor sejak hari pertama, jika tidak, biaya retrofit akan lebih mahal daripada peralatan aslinya.
Hanya jika kisaran standar tidak dapat mencapai lebar kantong, volume pengisian, atau bentuk produk. Waktu pengerjaan dan biaya meningkat seiring dengan suku cadang khusus, jadi pertama-tama periksa apakah model yang berdekatan dalam seri yang sama mencakup spesifikasi dengan margin kecepatan yang kecil.
Kirim sampel nyata, kisaran kepadatan curah, dosis target dan toleransi, kantong target per menit, gambar kantong dengan struktur film, dan cara pembersihan. Paket tersebut memungkinkan seorang insinyur mengusulkan konfigurasi daripada nomor katalog, dan biasanya memperpendek siklus kutipan daripada memperpanjangnya.
Lini pengemasan otomatis merupakan rangkaian toleransi: aliran produk pada saat pengumpanan, keakuratan dosis pada penimbangan, integritas segel pada rahang, kemampuan deteksi pada bukaan, dan integritas wadah pada bagian akhir. Rantai ini hanya berlaku jika setiap tautan ditentukan terhadap output target yang sama dan data produk yang sama — itulah sebabnya pekerjaan spesifikasi di awal, meskipun terasa membosankan, merupakan rekayasa termurah di keseluruhan proyek.
Tim teknik K-Line telah menghabiskan hampir dua dekade dalam pengemasan otomatis, dan setiap sistem dirancang dan dibangun di bawah pengawasan staf teknis senior sebelum mencapai konsumen. Jika Anda merencanakan lini makanan, langkah pertama yang paling berguna adalah sampel produk dan tiga angka: dosis, toleransi, dan kantong per menit.
Hubungi Kami
+86-573-82788180
+86-15325730953
Butuh Email
info@mainfill.com
jiayingzhuge18@qq.com
Tentang
Jiaxing K-Line Machinery Co., Ltd. adalah produsen dan penyedia layanan mesin pengemasan otomatis yang melayani pasar kelas atas domestik dan luar negeri.
Tautan
Produk
Dapatkan Penawaran Gratis