Dua pabrik dapat memasang bagger vertikal yang sama, timbangan multihead yang sama, dan checkweigher yang sama, namun tetap mengakhiri tahun dengan jalur yang berperilaku sangat berbeda. Daftar perlengkapan jarang menjadi pembedanya; tata letaknya adalah. Jarak antar stasiun, tempat jatuhnya tas yang ditolak, berapa banyak ruang yang dimiliki teknisi untuk membuka pintu pengaman, dan di mana gulungan film disimpan, semuanya menentukan berapa banyak tas bagus yang meninggalkan jalur per shift.
Jawaban singkatnya: pertama-tama buatlah tata letak jalur pengemasan otomatis di sekitar mesin pengatur kecepatan dan target hasil baik yang realistis, kemudian perluas untuk akses layanan, pergantian, dan penanganan penolakan. Tata letak yang ditarik mundur dari ruang lantai mana pun yang kosong cenderung menimbulkan masalah yang mahal — kelaparan di bagian bagger, konveyor yang tersumbat, pergantian yang memerlukan dua orang — ke tim produksi setelah pemasangan.
Setiap jalur memiliki satu stasiun yang mengatur ritmenya. Pada garis butiran biasanya merupakan mesin segel pengisi bentuk vertikal. Pada lini serbuk, mungkin itu adalah pengisi auger atau timbangan sekrup. Pada lini multi-SKU sering kali merupakan mesin kantong dengan pergantian terlama. Temukan dulu, lalu perlakukan setiap stasiun lainnya sebagai dukungan.
Dua angka yang menentukan pengaturan ini: kecepatan stasiun tersebut, dan jumlah jam per shift stasiun tersebut benar-benar menghasilkan paket yang baik. Mesin pengantong dengan kecepatan 80 kantong per menit tidak akan menghasilkan 80 kantong per menit — penyambungan film, waktu siklus penimbangan, pendinginan seal, pelepasan tolak, dan pemberhentian singkat, semuanya merupakan hal yang mudah dilakukan. Tim yang mengukur konveyor hilir dan pengepakan kasus sesuai dengan gambar papan nama biasanya berakhir dengan pengepakan kasus yang kekurangan sebagian besar giliran kerjanya. Tim yang mengukur hasil yang baik memberikan ruang untuk berkembang tanpa perlu membeli dua kali.
Dalam praktiknya, keluaran jalur mendekati laju stasiun paling lambat dikalikan dengan waktu aktif yang realistis , bukan jumlah setiap lembar spesifikasi dalam kutipan. Perbaiki nomor tersebut sebelum seseorang menarik jalur konveyor, karena nomor tersebut menentukan apakah Anda memerlukan satu atau dua bagger, dan apakah akhir jalur harus manual atau otomatis.
Apapun produknya, jalur otomatis terbagi menjadi lima blok fungsional, dan masing-masing blok menanyakan pertanyaan berbeda tentang denah lantai. Menjaga penimbangan dan pembentukan kantong tetap rapat secara fisik akan memperpendek jatuhnya produk, sehingga mengurangi debu, tumpahan, dan penyimpangan berat. Melakukan pemeriksaan dan penanganan barang tolak di dekat lorong akan mencegah tempat sampah tertimbun di belakang penjaga — sebuah keputusan kecil yang menghemat banyak waktu berjalan.
| Zona | Peralatan khas | Pertanyaan yang harus diselesaikan lebih awal |
|---|---|---|
| Memberi makan dan memberi makan | Lift bucket tipe Z, pemuat vakum, konveyor miring, lift sekrup | Dari mana bahan mentah tiba, dan bisakah operator mengisi ulang tanpa masuk ke dalam area yang dijaga? |
| Penimbangan dan pemberian dosis | Timbangan multihead, timbangan linier, pengisi auger, cangkir volumetrik | Prinsip penimbangan manakah yang sesuai dengan produk, dan seberapa jauh jarak jatuh ke kantong bekas? |
| Pembentukan tas atau kantong | Mesin segel pengisian bentuk vertikal, mesin kantong siap pakai otomatis | Model tas apa yang sedang tren saat ini, dan kemungkinan apa yang akan terjadi dalam tiga tahun ke depan? |
| Inspeksi dan tolak | Checkweigher, detektor logam, sistem pemeriksaan sinar-X | Kemana perginya paket yang ditolak, dan dapatkah penolakan tersebut dikonfirmasi tanpa menghentikan antrean? |
| Pengepakan kasus dan pembuatan palet | Pembuat kotak, pengemas kotak, sealer, pembuat kode, robot pembuat palet | Akhir saluran manual atau otomatis, dan berapa banyak ruang akumulasi yang dibutuhkan setiap opsi? |
Tiga topologi mencakup sebagian besar pabrik, dan pilihannya mengubah jejak jauh sebelum satu nomor model ditetapkan. Jalur seri menjalankan satu aliran produk melalui setiap stasiun. Garis sejajar menduplikasi sebagian aliran sehingga separuh aliran dapat terus berjalan sementara separuh lainnya berhenti. Garis campuran berbagi ujung depan yang sama dan terbagi ke hilir, yang sesuai dengan produk dasar jangka panjang dengan varian jangka pendek.
| Topologi | Paling cocok | Pertukaran |
|---|---|---|
| Seri | Satu rangkaian produk, volume tinggi, permintaan stabil | Efisiensi tertinggi per meter persegi, namun tidak ada redundansi — satu stop menghentikan segalanya |
| Paralel | Beberapa SKU, atau produksi yang waktu aktifnya lebih penting daripada luas lantai | Menduplikasi peralatan dan utilitas, kira-kira menggandakan ruang untuk sebagian aliran |
| Campuran | Produk dasar jangka panjang ditambah jangka pendek yang sering | Keseimbangan yang baik secara keseluruhan, namun perutean, penggabungan, dan kontrol memerlukan lebih banyak upaya perencanaan |
Jika target keluaran yang baik dapat dicapai pada rangkaian garis dengan buffer yang masuk akal, tahan godaan untuk membangun dua garis setengah. Jalur aliran yang terduplikasi berarti pembersihan yang terduplikasi, pergantian yang terduplikasi, dan tempat yang dua kali lebih banyak bagi produk untuk disimpan dan menjadi basi.
Sebagian besar pengerjaan ulang tata letak berasal dari item yang bukan merupakan pekerjaan siapa pun hingga minggu pemasangan. Jalani gambar dengan enam poin ini sebelum penandatanganan:
Pada produk basah atau lengket, tambahkan saluran pembuangan, pelindung pencucian untuk motor dan sensor, dan rencanakan tempat keluarnya air bilasan dari ruangan. Ini adalah garis-garis murah pada gambar dan garis-garis mahal setelah beton dituang.
Setelah zona dan topologi diperbaiki, pemilihan peralatan menyempit dengan cepat. Pengantong pengatur kecepatan menentukan tinggi konveyor dan ukuran penyangga; kepala penimbangan menentukan waktu siklus dan juga lamanya penurunan; stasiun inspeksi menentukan di mana saluran penolakan dan wadah konfirmasi harus berada.
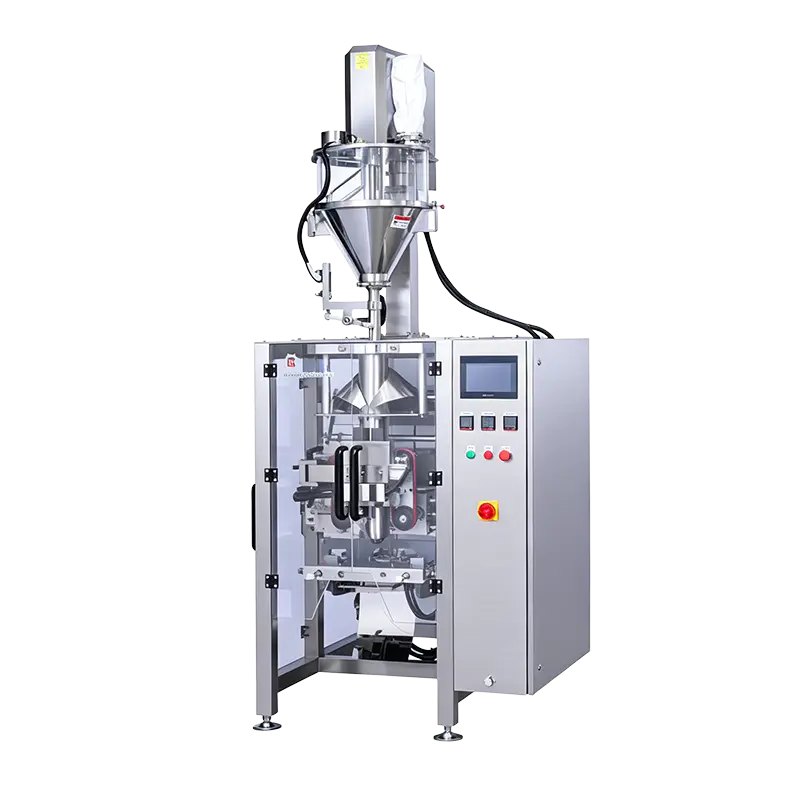
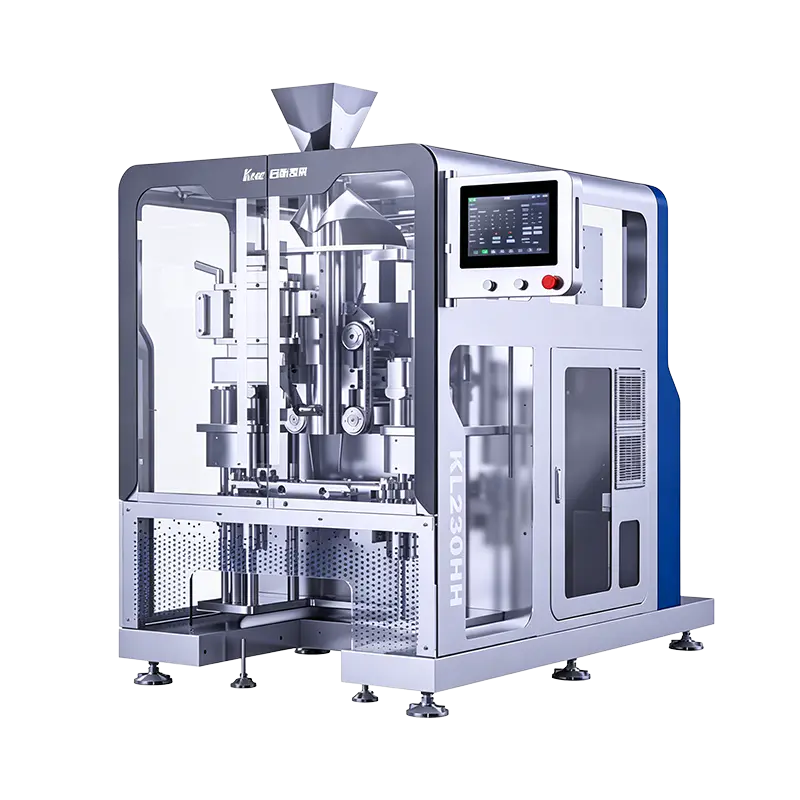
Untuk produksi butiran kantong sedang dan makanan ringan, mesin vertikal berkecepatan tinggi sering kali menjadi jangkarnya: KL230H menjalankan format kantong medium pada rentang kecepatan yang lebih tinggi, sehingga konveyor hilir dan pengemas kotak harus disesuaikan ukurannya, bukan dari mesin yang lebih lambat yang akan diganti nanti.
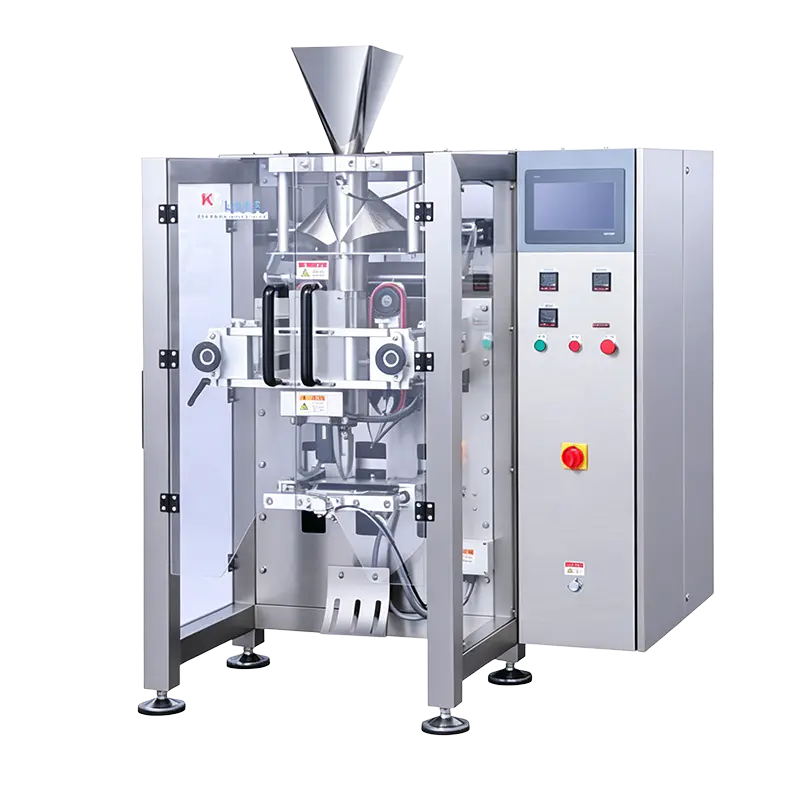 Mesin Pengemas Vertikal Tas Sedang Berkecepatan Tinggi KL230H Pengemas vertikal berkecepatan tinggi KL230H untuk kantong berukuran sedang, 15–150 kantong/menit, produsen jas kacang-kacangan, makanan beku, dan pertanian yang membutuhkan keluaran kantong sedang yang lebih tinggi. Lihat Produk →
Jika jendela penimbangan berat paket sempit — kantongnya kecil, takarannya tepat, dan toleransi pemberiannya rendah — timbangan linier berpresisi tinggi biasanya merupakan mitra tata letak yang lebih baik dibandingkan timbangan multihead yang besar, karena siklusnya yang lebih pendek menjaga jalur tetesan tetap kompak dan pengambilan debu menjadi sederhana.
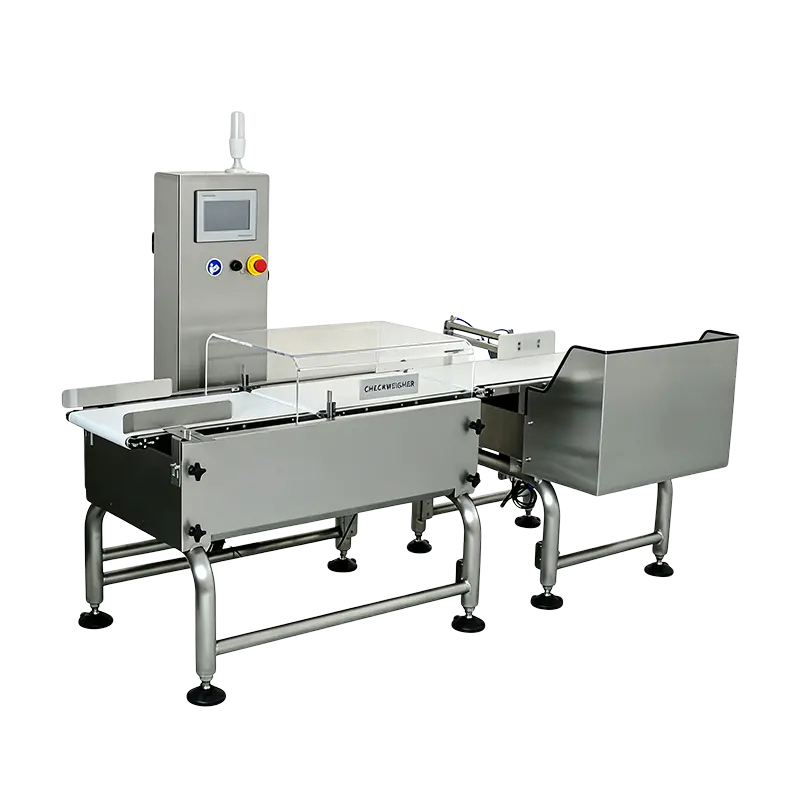 EW-300-1000 Checkweigher Penimbangan Linear Presisi Tinggi Untuk jendela dengan berat kemasan yang sempit dan takaran yang presisi, checkweigher linier ini menawarkan akurasi ±0,3 g dan kecepatan hingga 80 lembar/menit pada belt 300 mm. Lihat Produk →
Blok inspeksi layak ditempatkan lebih awal, bukan sudut sisa. Detektor logam standar yang ditempatkan setelah penyegelan dan sebelum pengepakan kotak memerlukan panjang konveyor terbuka yang cukup agar penolakan dapat dilakukan dengan bersih dan wadah konfirmasi dapat dijangkau oleh operator tanpa harus membungkuk di atas pelindung. Jika Anda masih membandingkan jumlah kepala dan prinsip penimbangan, panduan ini akan membantu memilih antara penimbangan multihead dan linear menjelaskan di mana masing-masing cocok.
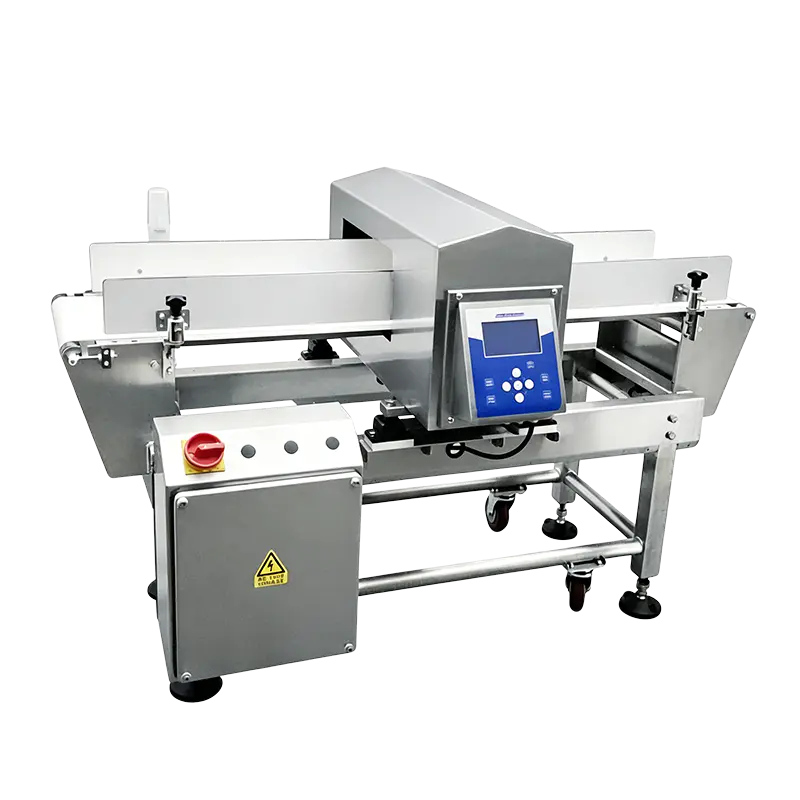 Mesin Deteksi Logam Standar ER3515 Detektor logam standar untuk makanan ringan dalam kantong, obat-obatan dalam kemasan, dan bumbu dalam kemasan; Bukaan 350×150 mm, kemampuan deteksi Fe≥0,8 mm. Lihat Produk →
Gambar tata letak terlihat tenang karena tidak ada perubahan apa pun di dalamnya. Garis nyata bisa. Jika tiga SKU berbagi bagger, tata letaknya harus menempatkan komponen format, film, dan silinder cetak dalam jangkauan tangan mesin, dan menjaga troli perkakas keluar dari jalan. Pergantian yang memakan waktu 25 menit, bukan 45 menit, sering kali merupakan keputusan lokasi penyimpanan, bukan keputusan teknis.
Buffer adalah faktor ketenangan lainnya. Tabel akumulasi pendek antara bagger dan case packer menyerap micro-stop dan menjaga jalur agar tidak berhenti setiap kali case erector ragu-ragu. Namun, buffer yang terlalu banyak akan menyembunyikan stasiun yang lambat dan membiarkan produk bertahan cukup lama hingga menempel pada barang yang lengket atau sensitif terhadap suhu — jadi ukurlah berdasarkan output yang dihasilkan selama beberapa menit, bukan per shift.
Penanganan penolakan memerlukan disiplin yang sama. Pendeteksian logam, penimbangan, dan penyortiran sinar-X harus dimasukkan ke dalam wadah yang terkunci atau diberi label yang jelas di luar area yang dilindungi, dengan sensor konfirmasi diposisikan sehingga penyortiran yang gagal akan menghentikan antrean dibandingkan membiarkan paket yang mencurigakan melanjutkan perjalanan. Makanan, makanan hewan, dan lini pertanian biasanya menambahkan pengendalian debu, pencucian, dan anti hama pada blok ini; itu solusi pengemasan makanan gambaran umum menunjukkan bagaimana konfigurasi tersebut biasanya dikelompokkan.
Tidak ada angka umum yang berguna. Ruang mengikuti throughput, ukuran tas, dan jumlah buffer yang Anda inginkan, ditambah izin servis di setiap mesin. Jalur pengantong tunggal yang kompak dengan ujung jalur manual dapat muat dalam beberapa puluh meter persegi, sedangkan produk yang sama dengan pengemasan dan pembuatan palet otomatis mungkin memerlukan beberapa kali lipat, sebagian besar untuk akumulasi dan penempatan palet.
Sebagian besar tata letak menerapkan deteksi logam setelah penyegelan dan sebelum atau sesudah penimbangan, bergantung pada stabilitas kemasan dan mekanisme penyortiran. Faktor penentu biasanya adalah konfirmasi penolakan: unit mana pun yang ditolak terlebih dahulu harus memiliki ruang untuk wadah dan sensornya, dan unit kedua tidak boleh menerima kembali paket yang sudah ditolak oleh unit pertama.
Cadangan ruang lantai dan kapasitas utilitas daripada langsung membeli mesin kedua. Panjang ekstra di zona inspeksi dan pengepakan kotak, setetes udara bertekanan cadangan, dan satu pasokan daya tambahan tidak mahal selama konstruksi dan tidak nyaman setelahnya.
Kecepatan jalur adalah kecepatan yang dapat dilakukan stasiun paling lambat dalam kondisi ideal. Hasil yang baik adalah hasil yang menjadikan lini produk dapat dijual per shift, setelah penghentian, penolakan, pergantian, dan pembersihan. Keputusan tata letak, terutama ukuran buffer dan ruang akses, lebih mempengaruhi angka kedua dibandingkan yang pertama.
Hal paling berguna yang dapat Anda bawa ke dalam percakapan pemasok bukanlah daftar keinginan mesin — ini adalah target keluaran baik yang terukur, daftar SKU untuk tiga tahun ke depan, dan denah lantai dengan kisi-kisi kolom dan penurunan utilitas yang ditandai. Dengan ketiga item tersebut, tata letak jalur pengemasan otomatis tidak lagi menjadi tugas menggambar dan menjadi keputusan produksi yang masih terlihat masuk akal dua tahun setelah commissioning.
Hubungi Kami
+86-573-82788180
+86-15325730953
Butuh Email
info@mainfill.com
jiayingzhuge18@qq.com
Tentang
Jiaxing K-Line Machinery Co., Ltd. adalah produsen dan penyedia layanan mesin pengemasan otomatis yang melayani pasar kelas atas domestik dan luar negeri.
Tautan
Produk
Dapatkan Penawaran Gratis